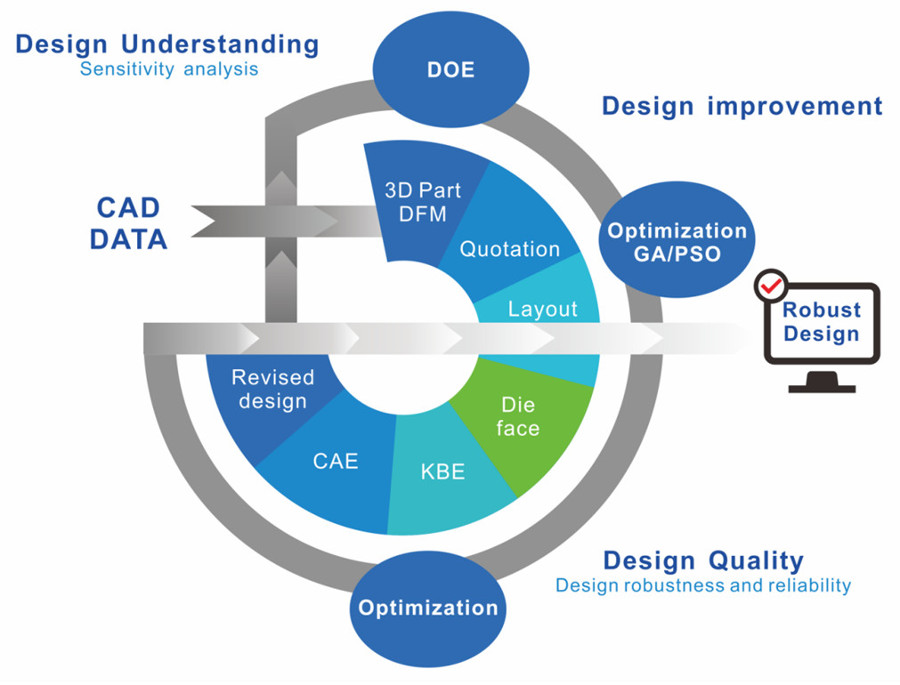
C3P-Software 开发的冲压设计优化软件 AI-FORM,采用全新的系统与框架,借助最新的人工智能技术,将数字技术、人工智能技术和设计探索技术有效融合,把大量需要人工完成的工作由软件自动化处理,好似一个软件机器人在代替工程设计人员进行重复性的、易出错的数字处理工作。AI-FORM 采用几何驱动的模式,对多个设计可选方案进行自动评估,大大缩短了产品设计周期,显著提高了产品质量和产品可靠性。
伴随工业技术的发展, 今天冲压件产品和生产制程也日益复杂, 同时计算机辅助设计和仿真技术也在产品和模具设计等领域,得到了广泛应用。计算机软硬件技术和并行计算技术的快速发展大大降低了仿真分析的时间。在此背景下,如何寻求最佳的求解域和最大限度地提升设计技术就成为下一个备受关注的热点课题。
全球首款直接应用于冲压成形的交互式多目标优化商用软件全球首款直接应用于冲压成形的交互式多目标优化商用软件
AI-FORM 优化模块支持并行自动优化计算,这是优化计算领域的突破性创新技术,能够大幅度节约计算时间
多目标准则
支持各种物理场结果信息的优化计算,包括流场,热场,应力场,变形翘曲,微观结构,材料机械性能等。例如,单个或者多个目标的优化计算,铸造工程师希望最大的良品率,最小缩孔率以及充填过程中的流动平衡性。
多变量优化(设计参数或者工艺参数)
设计变量通常有较大的自由度,比如流道造型中的CAD尺寸参数,内浇口位置,或者重力铸造中的冒口尺寸,甚至包括铸件尺寸与形状。另外工艺过程参数众多,诸如浇铸温度,金属液速度,或者热交换系数等。
Genetic Algorithm and PSO 在 AI-FORM 优化程序中
优化程序中的遗传算法和粒子群优化算法检查每一次迭代的收敛目标,并智能地为板材厚度等设计变量设定新的数值。一直持续到达到目标收敛准则
复杂的用户公式
支持复杂的用户自定义公式和方程。
AI-FORM 试验设计是根据试验设计原则而发展起来的具体技术,它通过系统和有效的方法来分析设计空间,进行设计参数筛选,评估变量影响,以及辨别关键的设计变量交叉影响关系。许多人认为试验设计技术也是优化技术的一种替代方法。
为了能够快速建立及分析设计参数与产品特性间的相关性,AI-FORM 提供各种不同的设计实验法(Design of Experiment简称DOE)例如全因子、田口算法等实验规则,让产品设计者利用最少的实验模拟次数,快速的找出设计参数对产品性特性间的相关性,增加产品设计者选择设计参数的正确性。
AI-FORM 强调在设计时必须考虑设计参数的可靠度与稳健性,大大的提升产品设计优化的可靠度与强健性,使优化结果可以更值得信赖。
AI-FORM 包含的优化方法可以分为一下几类:数值优化、全局探索法和多目标多准则优化算法。
实际上,优化的算法很多,而且选择合适的算法极大地依赖于起始点的选择。AI-FORM 侧重于向用户提供适应性广,效率较高且使用简单的优化算法。
全局探索技术则避免了局限于局部区域,一般通过评估整个设计空间的设计点来寻找全局最优。AI-FORM 全局探索法包括演化的遗传算法和粒子群算法,这些算法不受凸(凹)面性、光滑性或设计空间连续性的限制。在AI-FORM 遗传算法中,初始设计种群通过选择、杂交、变异等遗传操作得到进化,新的设计种群根据适者生存的法则从上一代种群中挑选出来。AI-FORM 的遗传针对冲压问题进行了特别处理,使之更有效率。
AI-FORM 提供分布并行模式,使用户能够有效合理地利用硬件资源,对复杂耗时的优化任务进行分布式并行计算。AI-FORM 中的各种优化算法都支持分布式并行计算模式。
曲线拟合技术很久以来就被用于推导自变量与因变量之间的函数关系。用户根据试验数据了解这些变量之间的关系,并发展经验关系式进一步用于性能预测
优化按照优化目标的个数分为单目标优化和多目标优化。实际的优化问题很少是单目标优化,比如,追求高性价比就是要求在成本低的同时质量好,是两个目标优化的问题。多目标优化是提高产品竞争力的重要手段。多目标优化需要权衡。AI-FORM 提供了一种易于使用的图形界面驱动的多准则权衡分析框架。借助于分析工具, 工程师可以逐点调整约束条件从而得到一条最优设计方案的权衡曲线。
AI-FORM 为优化计算过程提供监控优化过程和数据的后处理工具,使用户能够实时了解设计方案变更的时机和效果,准确把握设计分析空间的特点和性质。
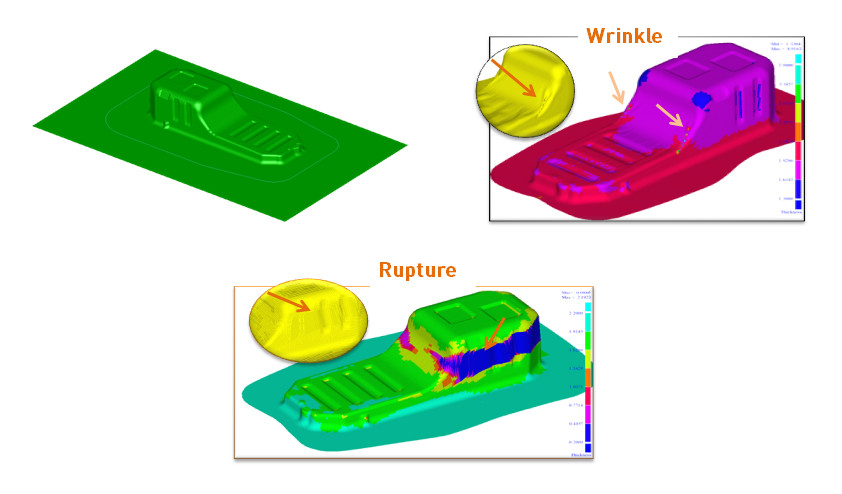
项目背景
优化策略
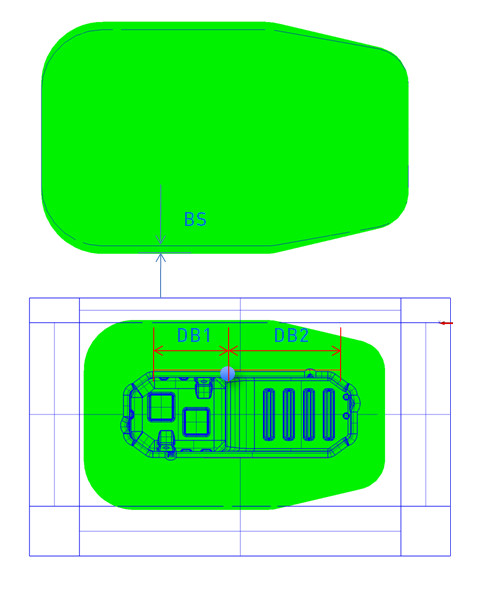
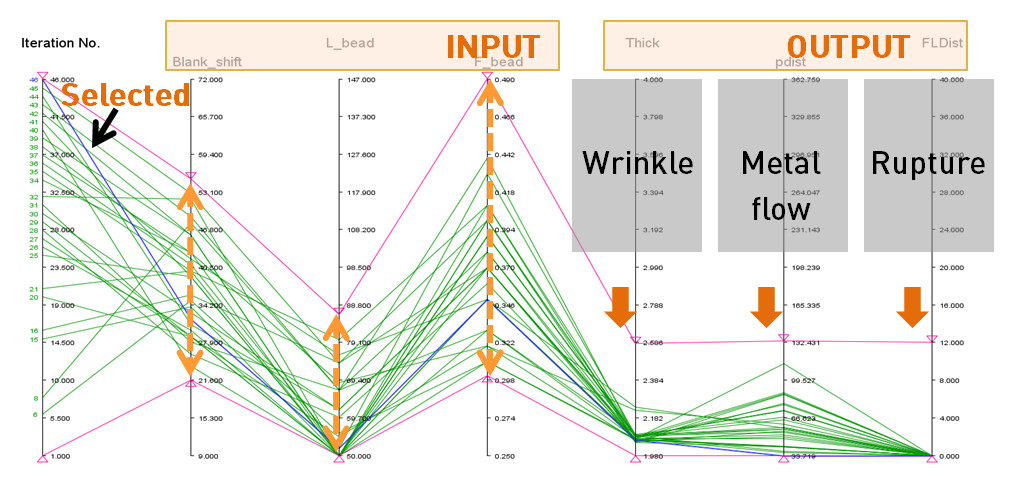
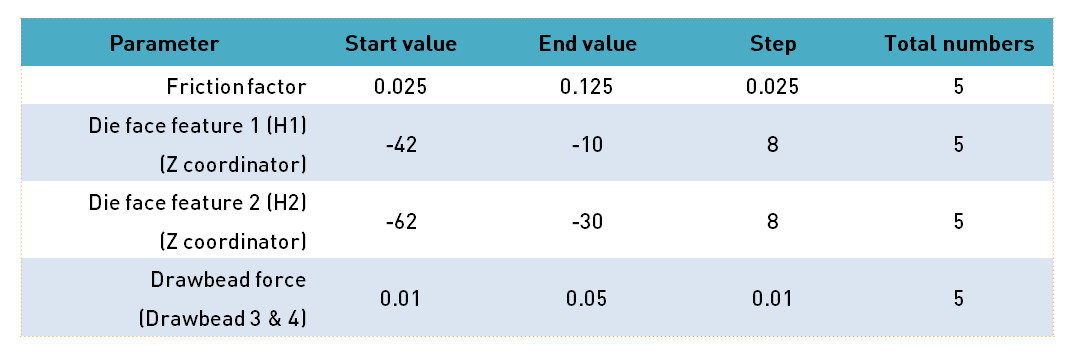
根据初始模拟的结果,确认对如下几何和变量进行优化,寻找其最佳工作窗口:
优化准则
根据初始模拟的结果,将优化目标定义成以下三个目标变量:
优化步骤
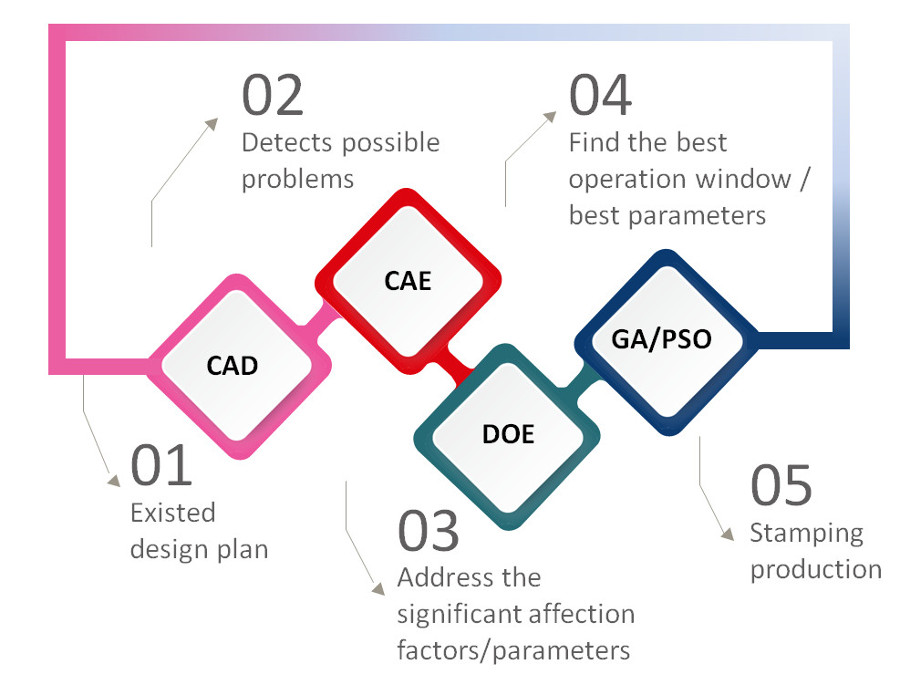
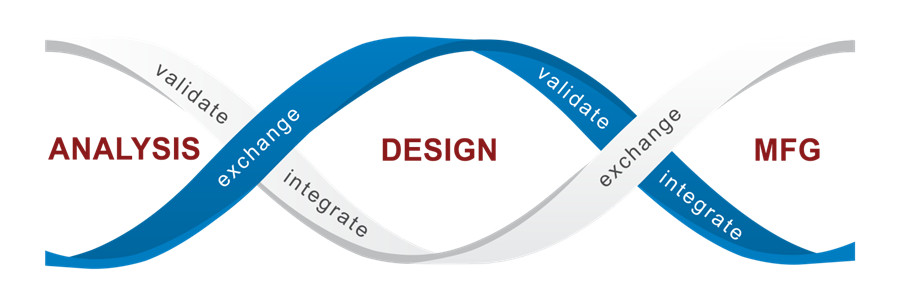
由于工艺范围很宽,对各输入变量与输出结果间的关系尚不清晰且对最佳工作窗口无法预估,也无法预知输入条件中是否存在满足最终产品要求的工艺窗口,因此采取两步进行优化。
第一步:第一步: 用DOE寻找可行的工艺窗口
第二步:第二步: 采用PSO优化工艺窗口
由于PSO分析是基于DOE分析的结果,所以结果取值范围已有明显的改善。通过调节输出结果轴,可以看到,当板材几何尺寸偏移量介于21~63, 压延筋长度介于50~89,压延阻力系数介于0.29~0.4的范围内,都能获得满意的冲压结果。
项目总结
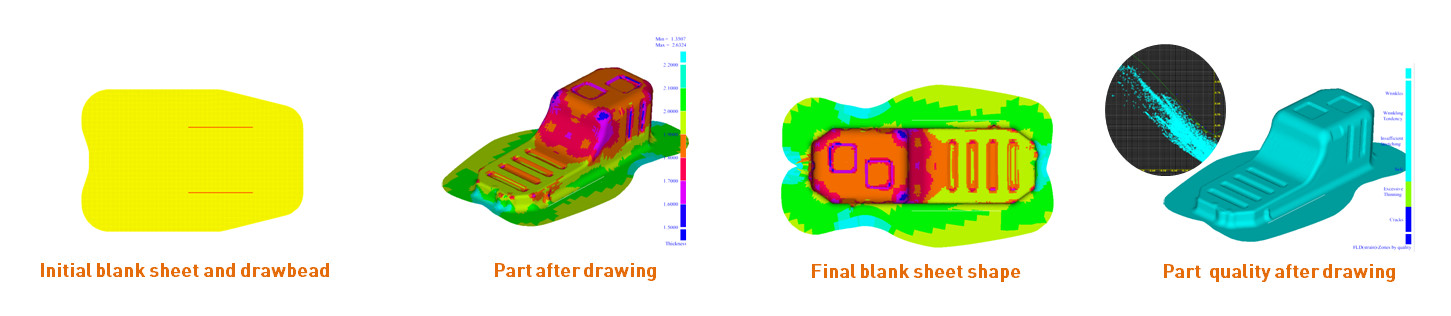
项目背景
优化阶段
1, 优化板材形状和大小
2, DOE了解物理问题
3, 最佳工作窗口
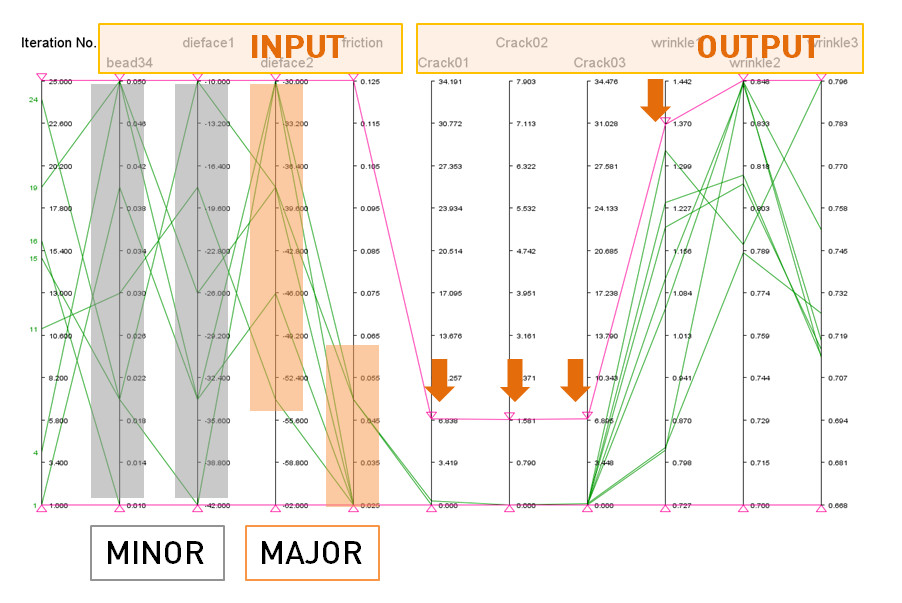
模面参数H2和摩擦系数是主要因数,而模面参数H1和压延筋阻力是次要因数。 图中显示了各变量的影响比例。
从结果分析,以下的工作窗口,均可获得高质量和冲压件。
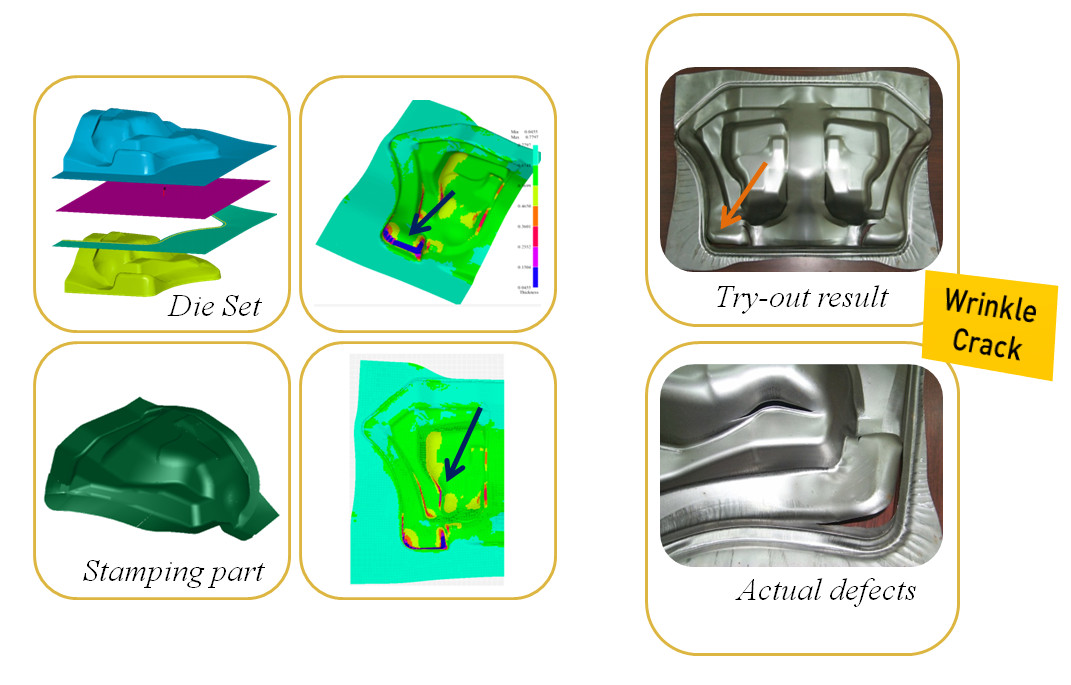
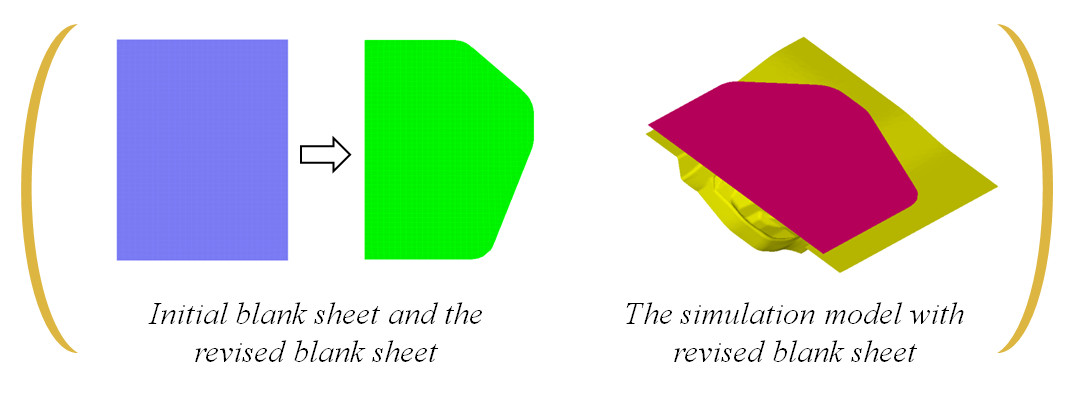
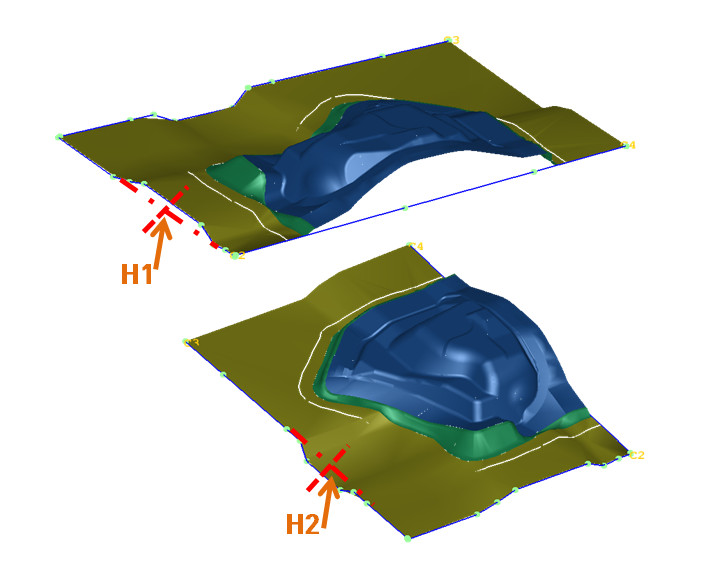
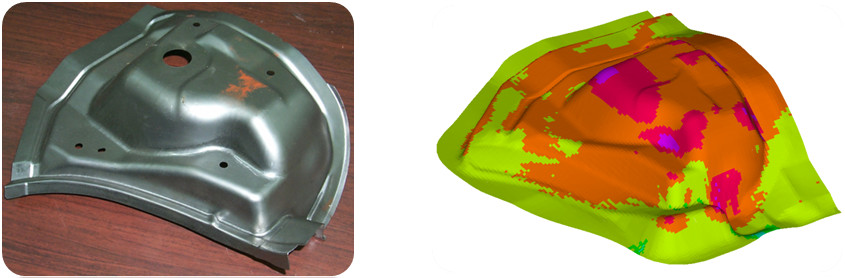
在产品的概念阶段,对冲压产品的技术性,经济性,可生产性进行综合评估和风险预测。