随着制造业对高性能轻量化材料需求增长,镁合金凭借优异性能在众多领域得到广泛应用。镁合金半固态注射成形,正是借鉴塑料注塑的思路发展起来的新工艺。
工艺流程:将镁合金颗粒直接加入料筒,由螺杆边输送、边剪切、边加热,在固液两相区制成半固态浆料,再高速注射进模具型腔成形。
相比传统压铸,它省去了熔炼与定量浇注环节,浆料在密闭料筒内制备,氧化夹杂少、卷气风险低,适合薄壁、高致密要求的镁合金结构件。
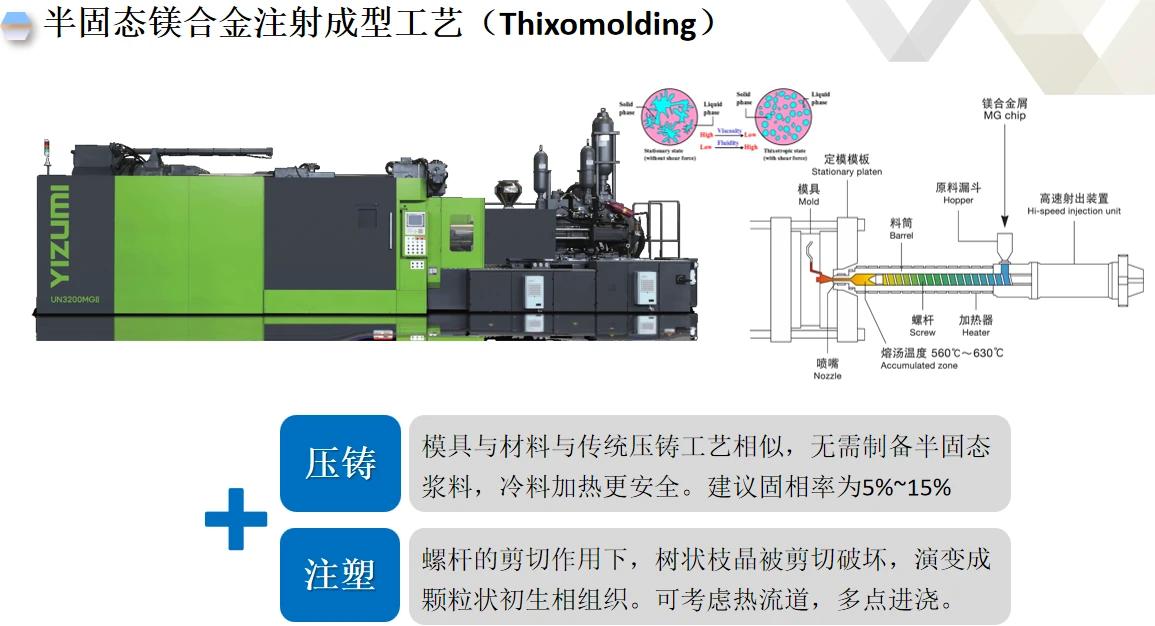
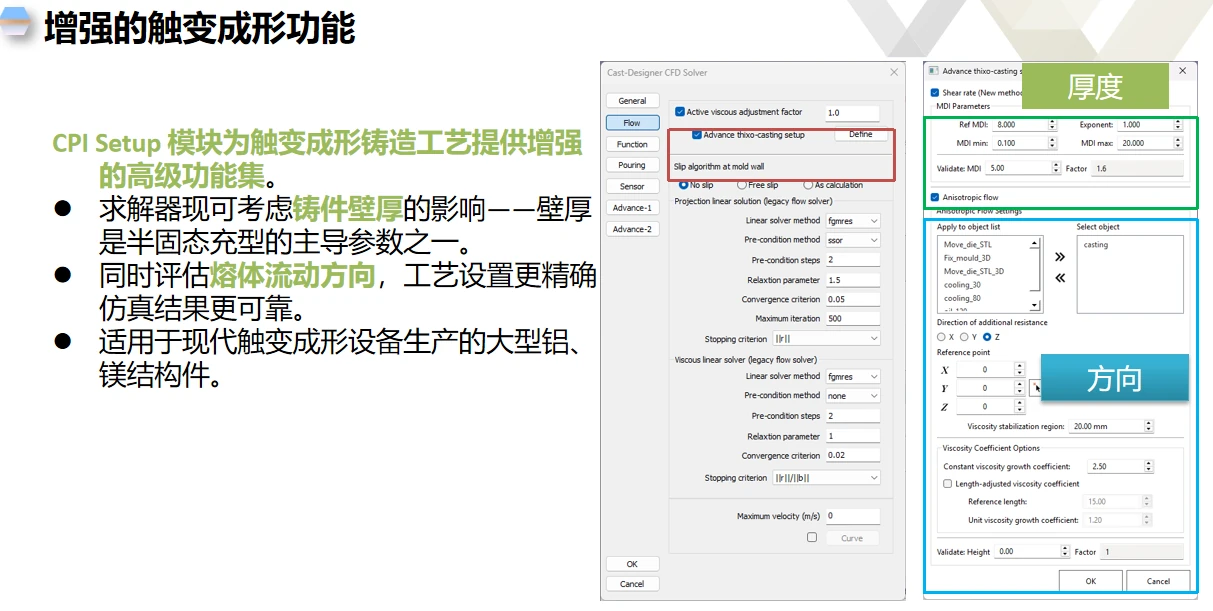
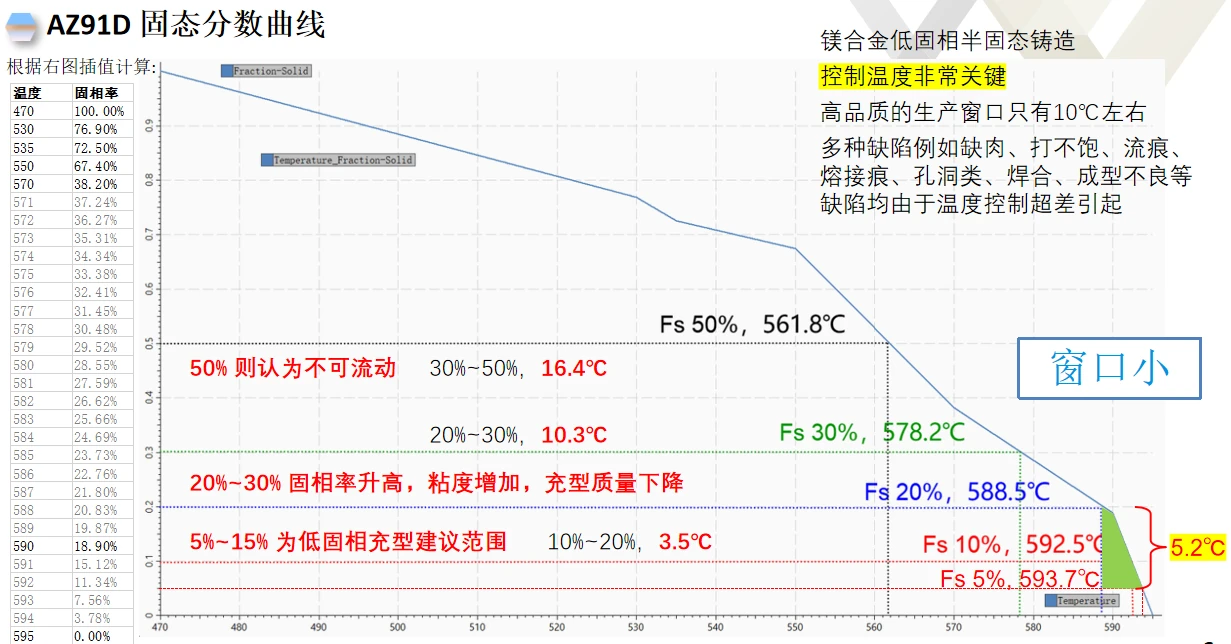
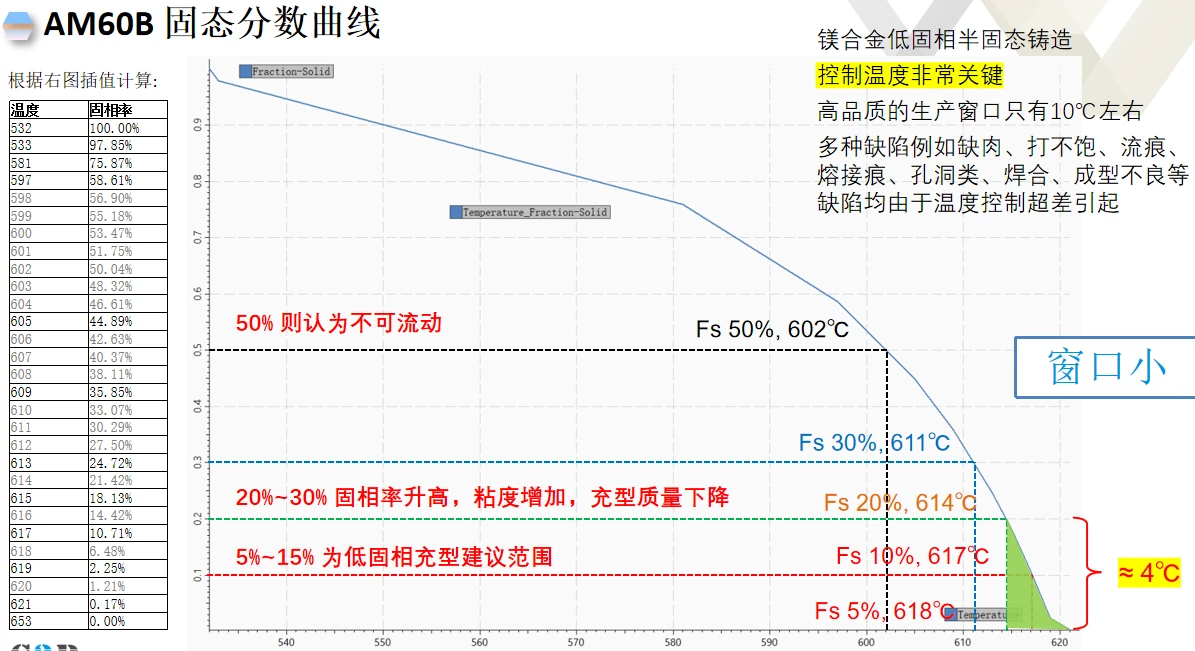
① 温度窗口极窄:镁合金低固相半固态注射成形建议固相率为 5%~15%,对应温度区间仅约 10℃。浆料的固相分数和球状组织对温度极为敏感,喂料与温度稍有波动,充型质量就不稳定。
② 设备专用:需要专用注射设备和料筒、螺杆,工艺参数体系与传统压铸完全不同。
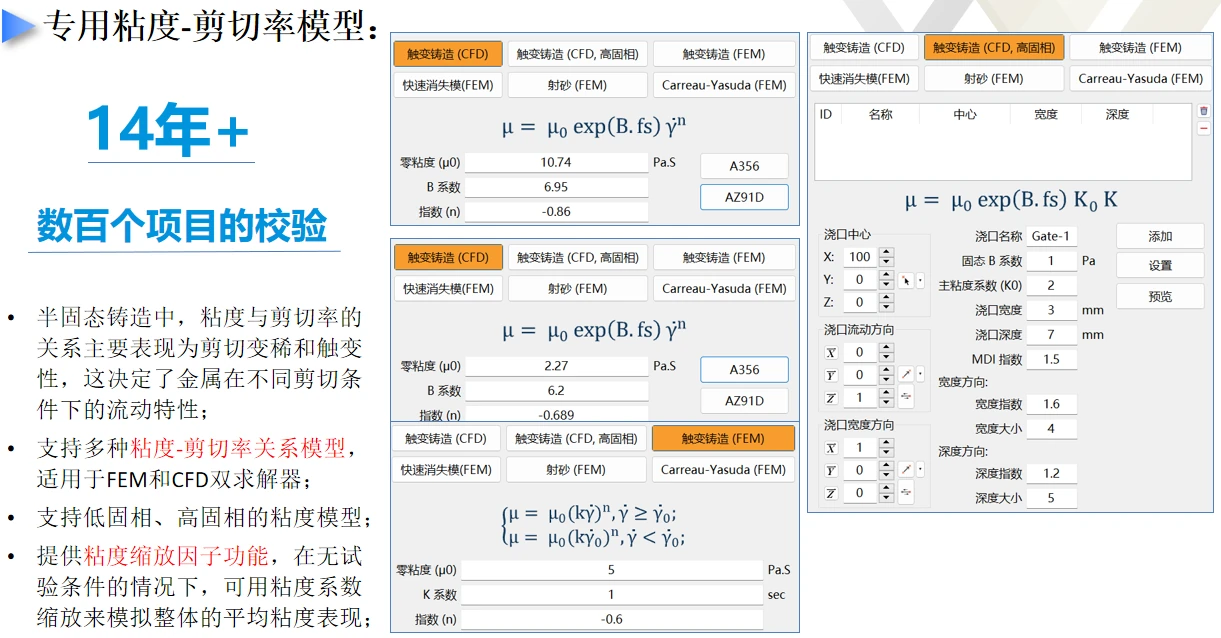
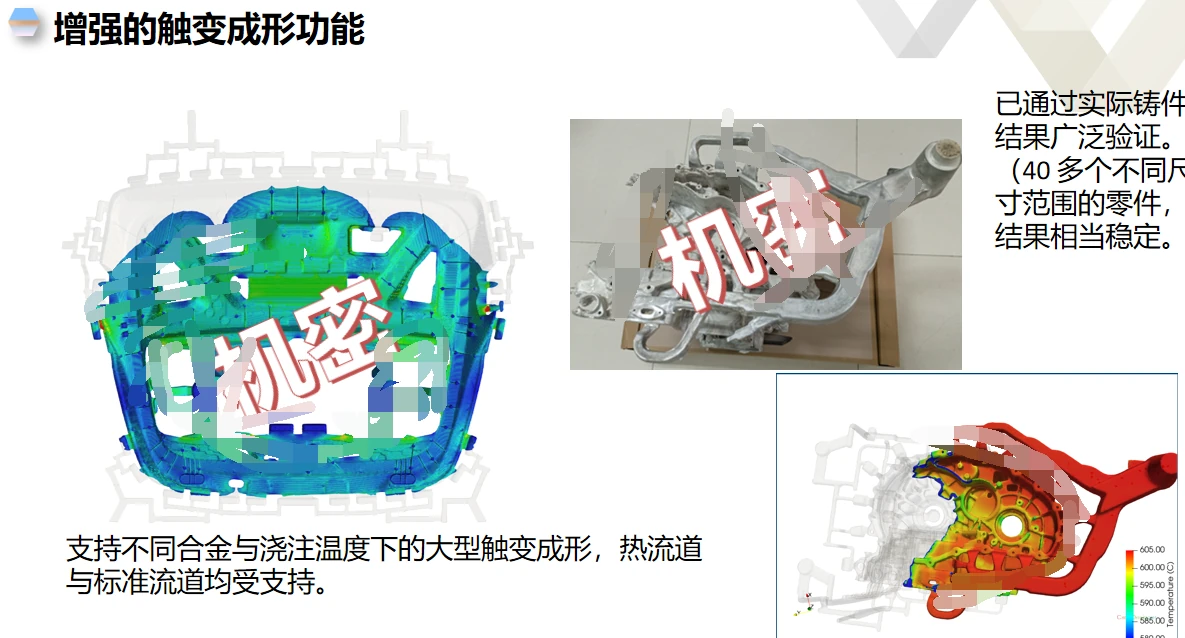
③ 触变黏度难描述:半固态浆料具有触变性,黏度随剪切与温度剧烈变化,充型既不同于全液态压铸,也不同于塑料注塑——现有铸造仿真软件难以直接套用。
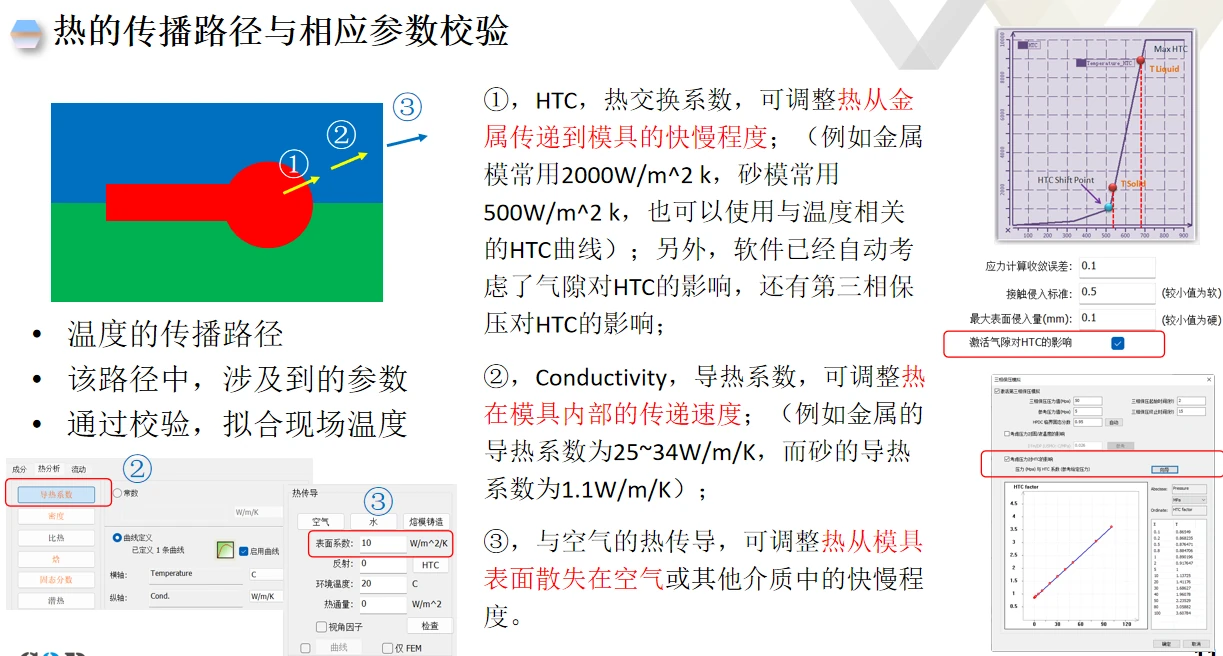
① 精确的温度计算
10℃ 的工艺窗口意味着温度场算不准,结论就不可用。必须准确描述料筒加热、剪切生热、输送过程的热交换与模具温度循环。
② 粘度—剪切率本构关系
粘度与剪切率的关系主要表现为剪切变稀与触变性,直接决定金属在不同剪切条件下的流动特性,也直接决定工艺参数的设计与优化方向。
③ 镁合金专用材料参数
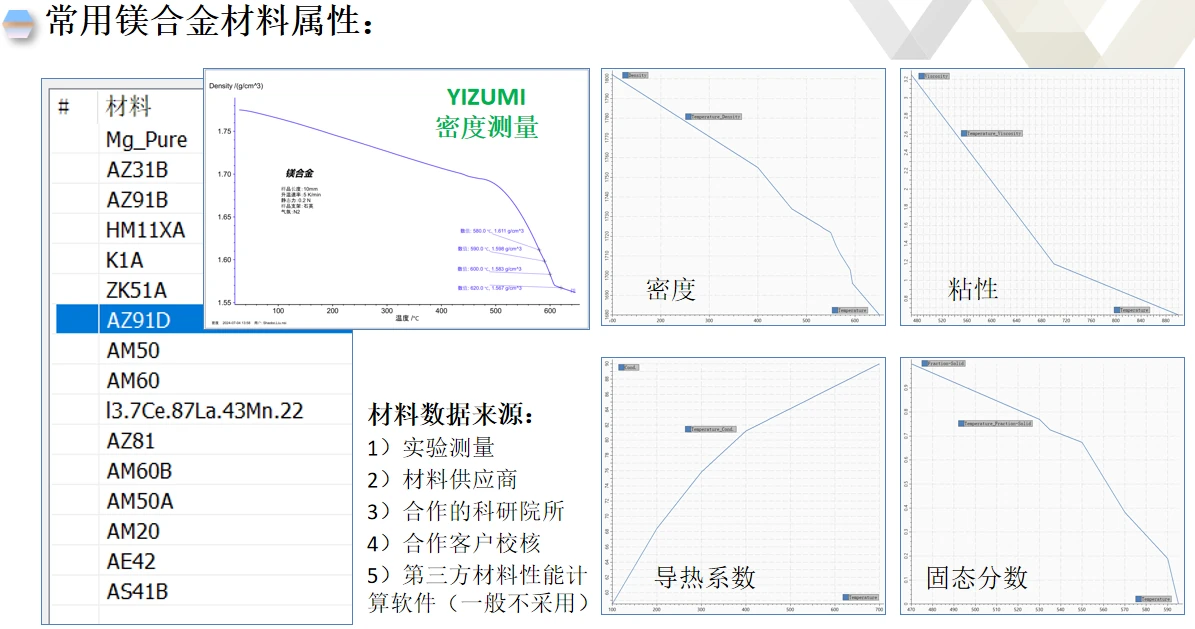
AZ91D、AM50、AM60 等牌号的粘度、比热、热导率等参数要齐备且经过校验;无试验条件时可用粘度缩放因子近似整体平均粘度表现。
④ FEM + CFD 双求解器
CFD(FVM)对低固相半固态充型适应性好;FEM 适合温度场与应力场求解,可精确计算热交换、对流与辐射,完整考虑模具温度循环与冷却水路影响。
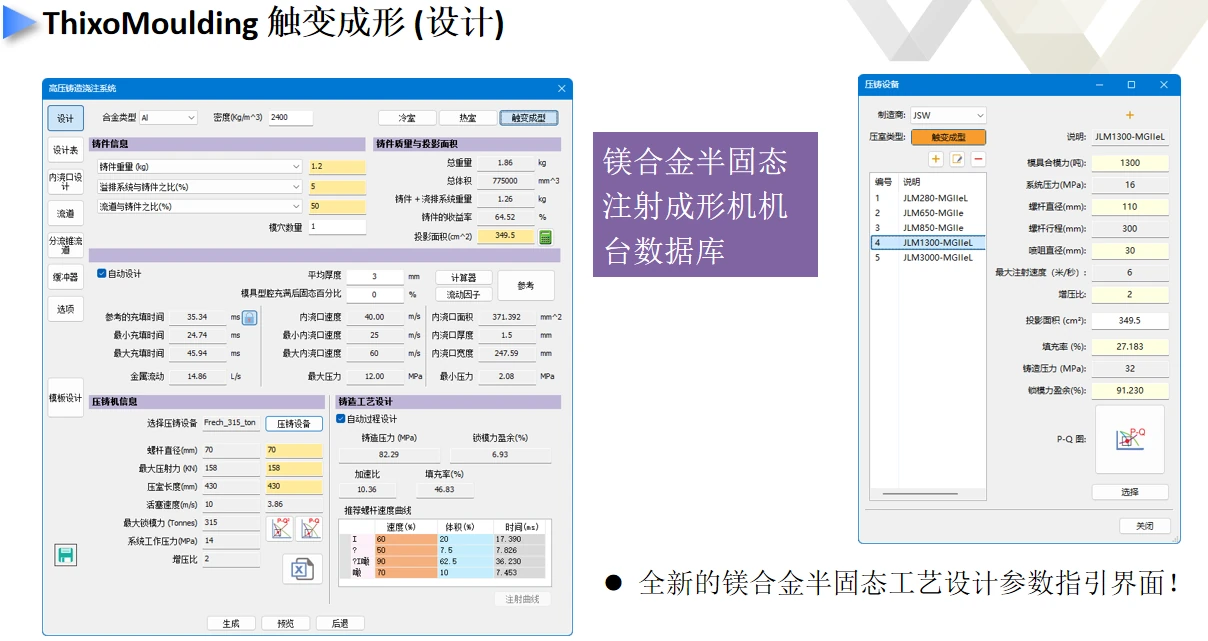
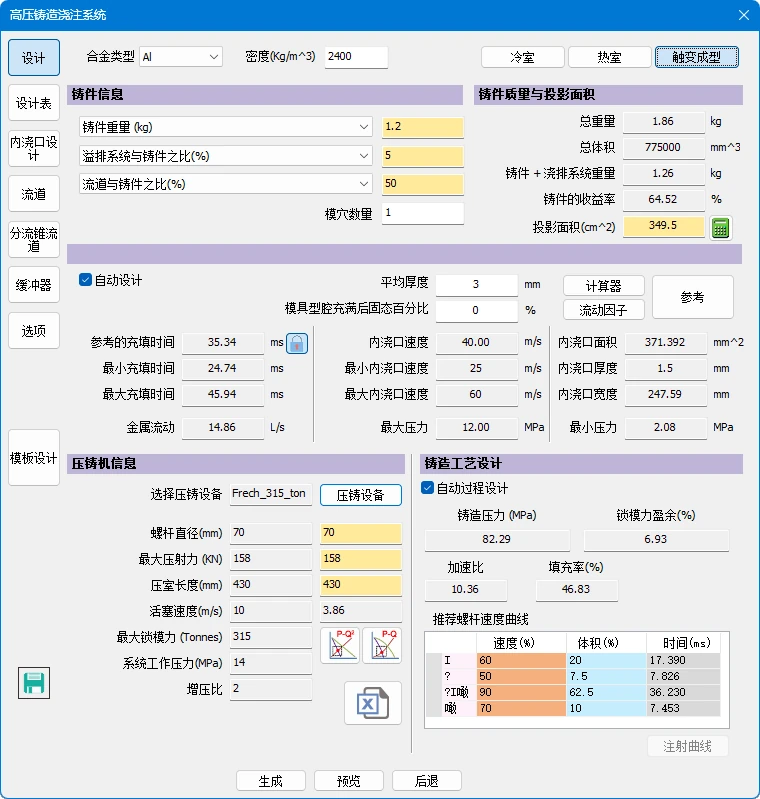
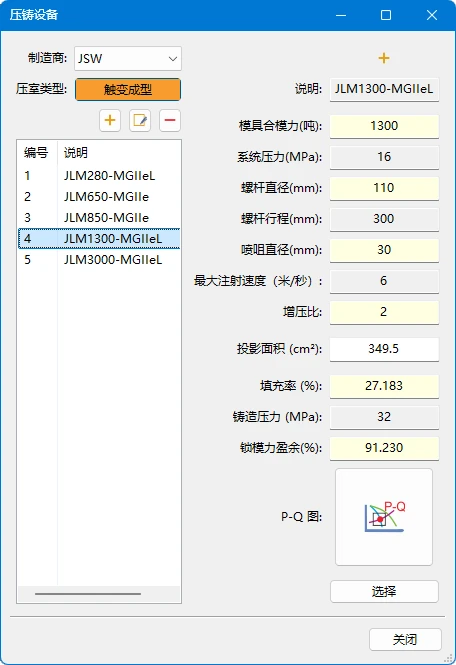
Cast-Designer 为触变成形提供全新的镁合金半固态工艺设计参数指引界面,以及增强的 CPI Setup 高级功能集:
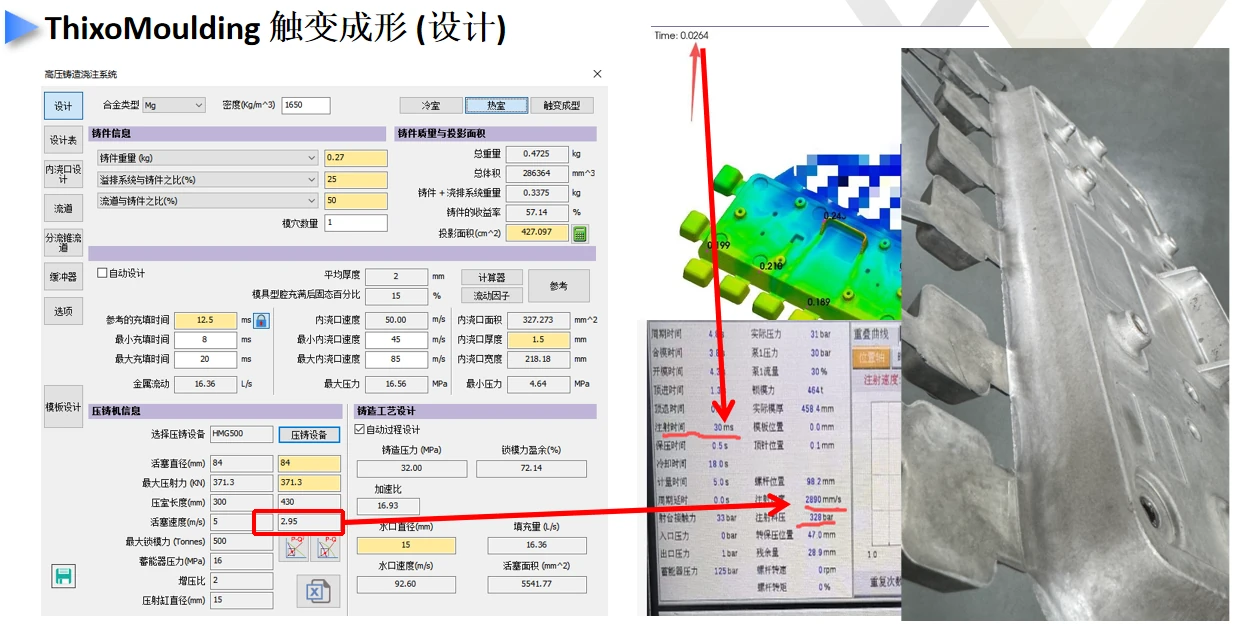
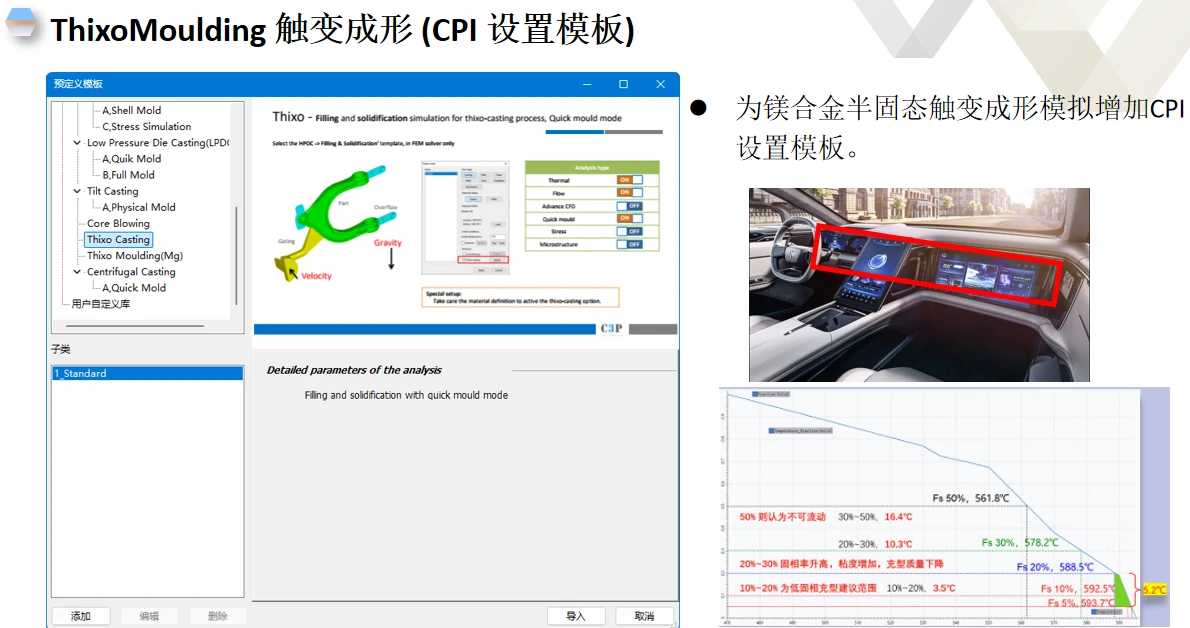
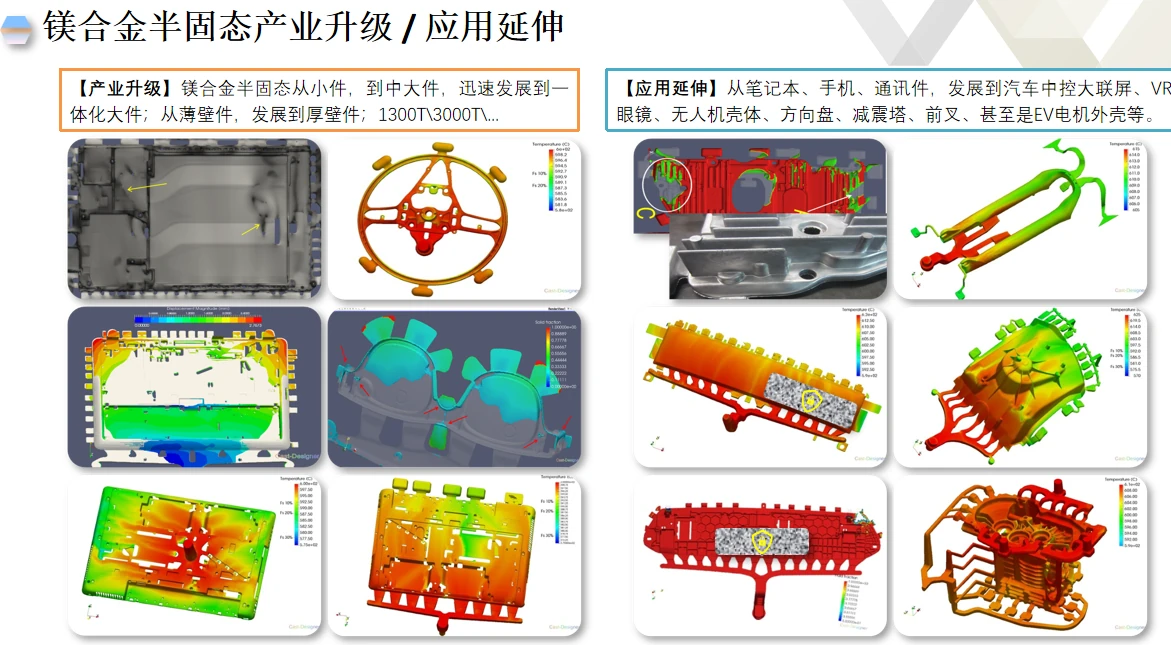
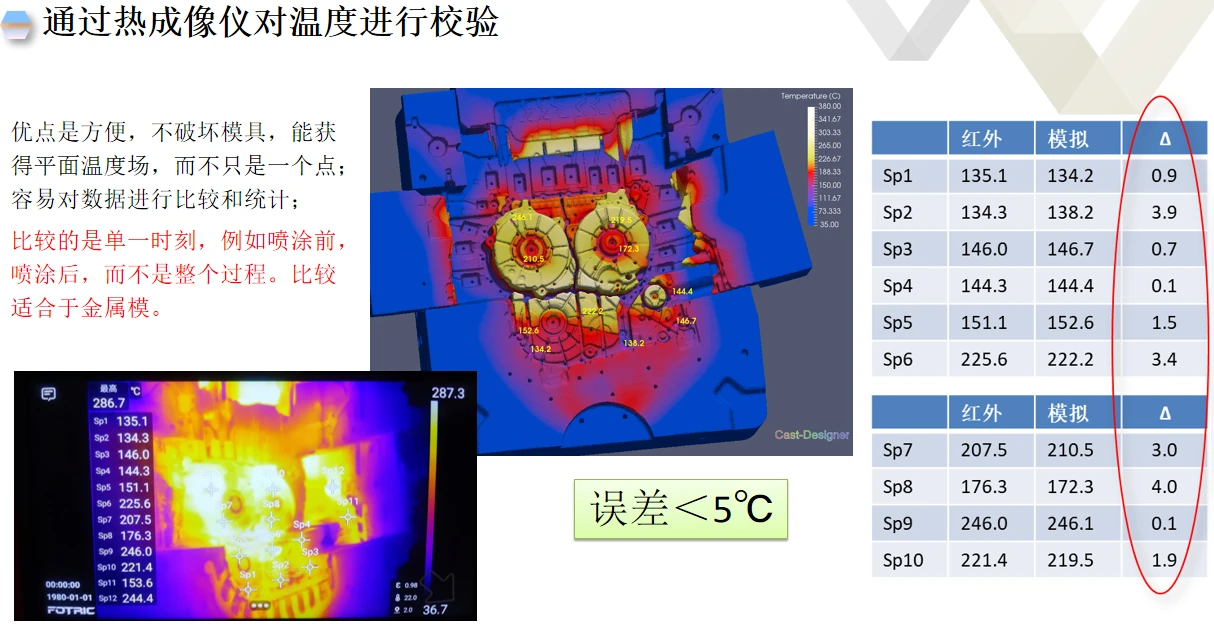
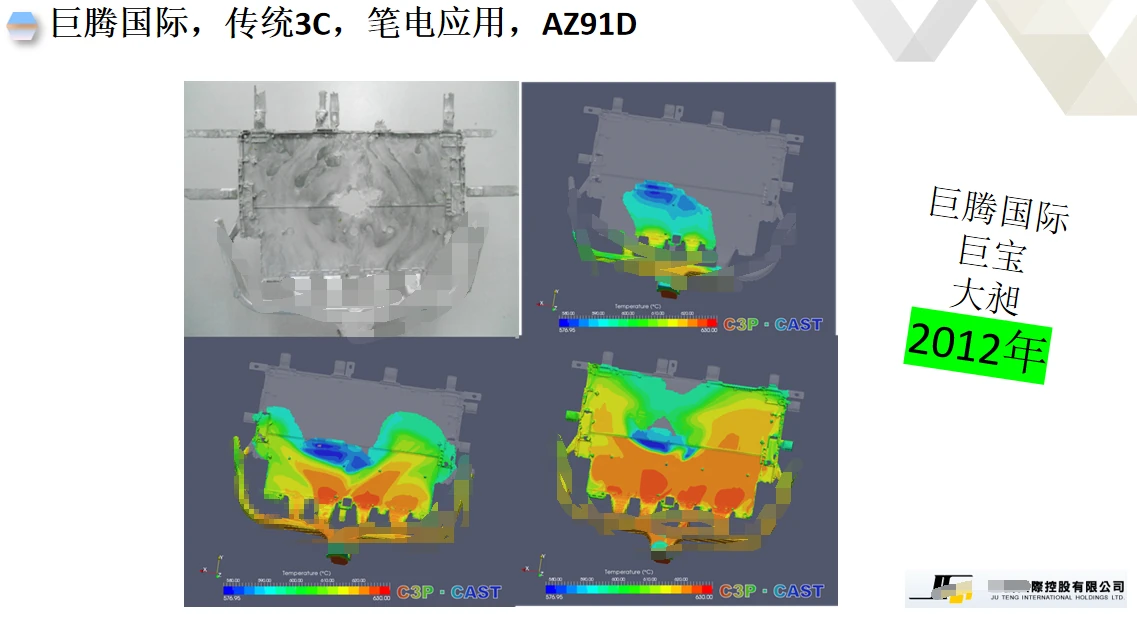
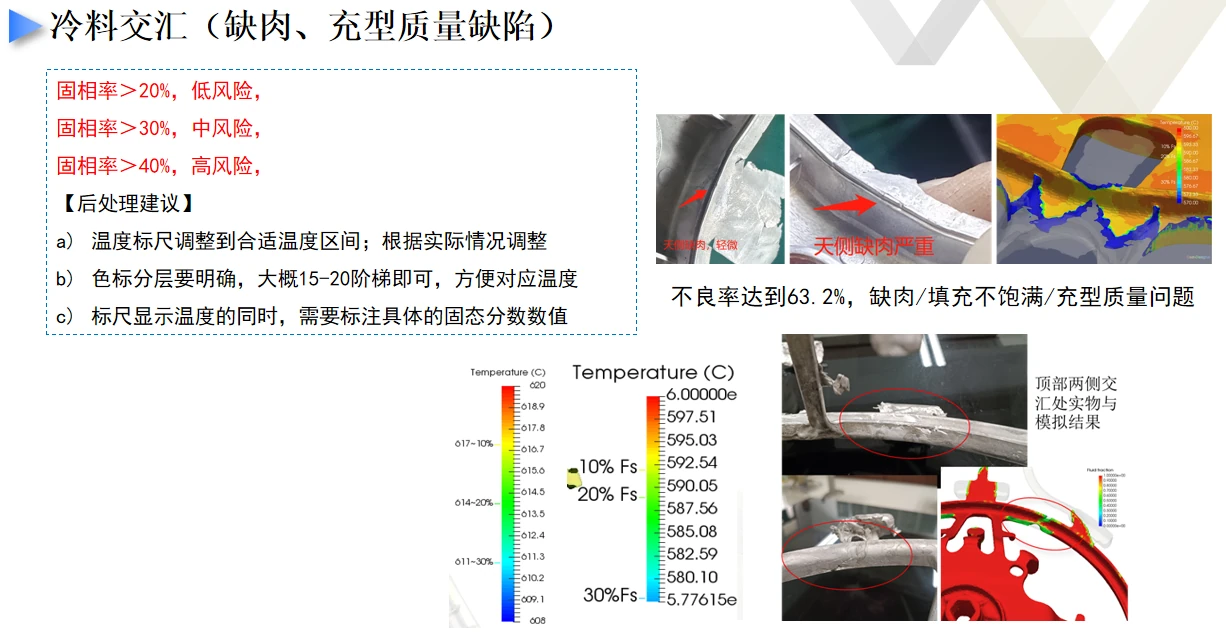
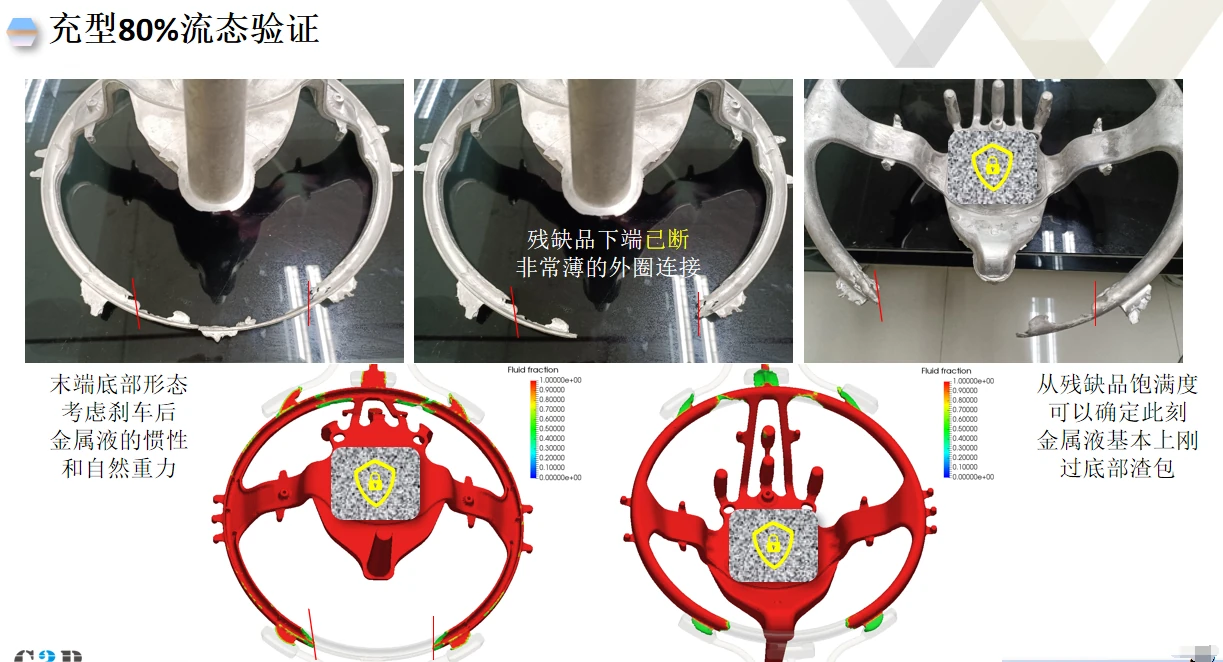
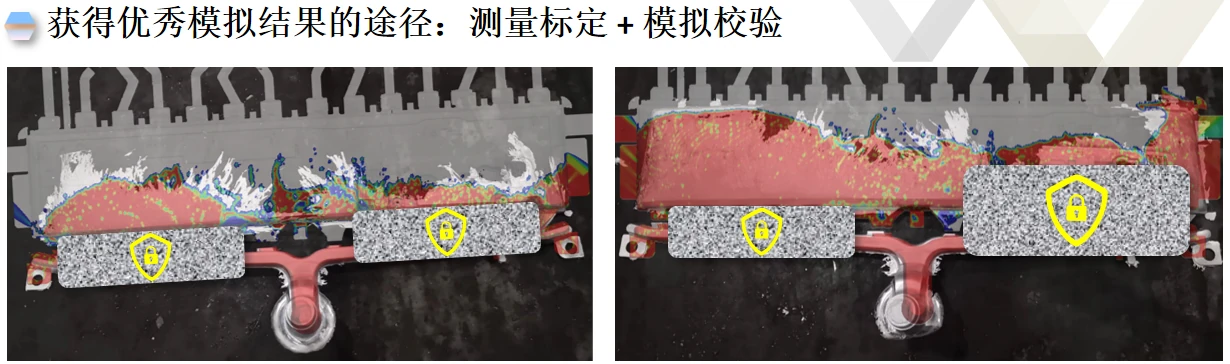
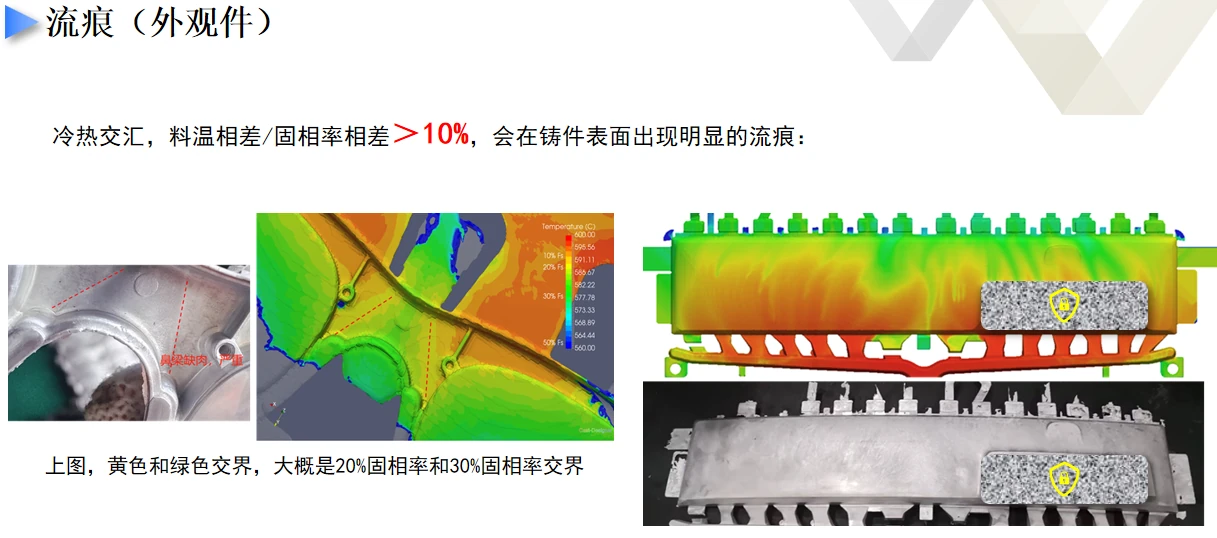
半固态模拟的精度已经过系统验证:在实际工业项目中,仿真温度场与热电偶实测、热成像仪测量的对比偏差可控制在 ±4℃ 以内。
这意味着在 10℃ 的工艺窗口内,仿真结果足以支撑工艺参数的定量决策,而不只是看趋势。
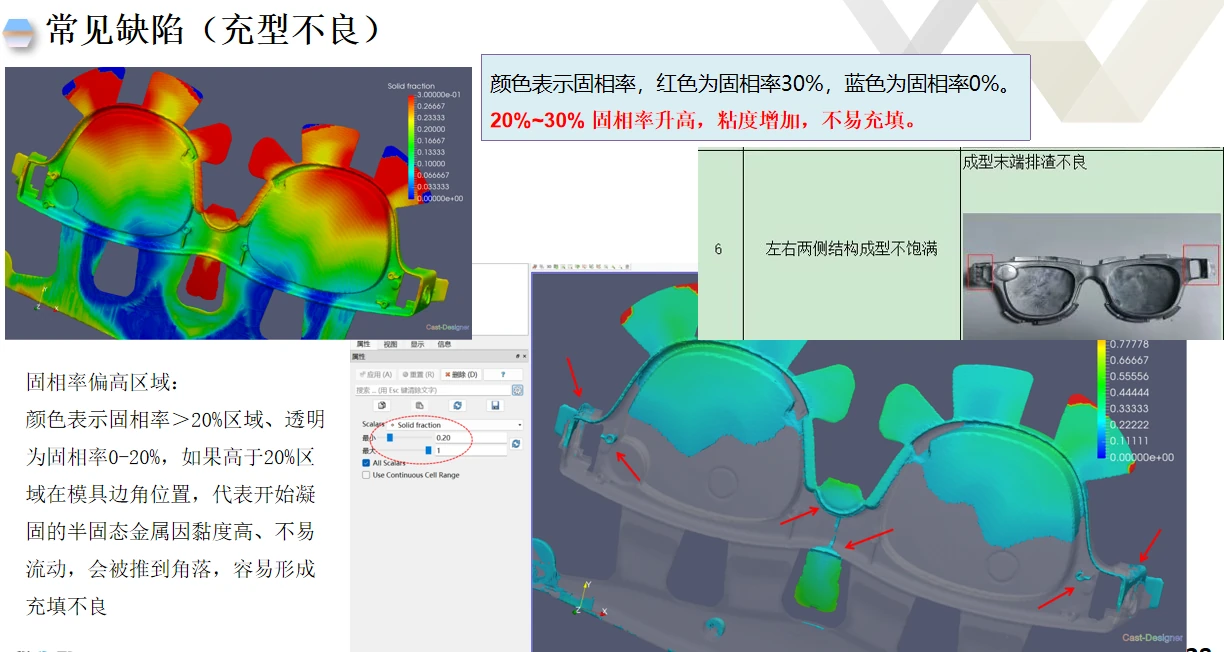
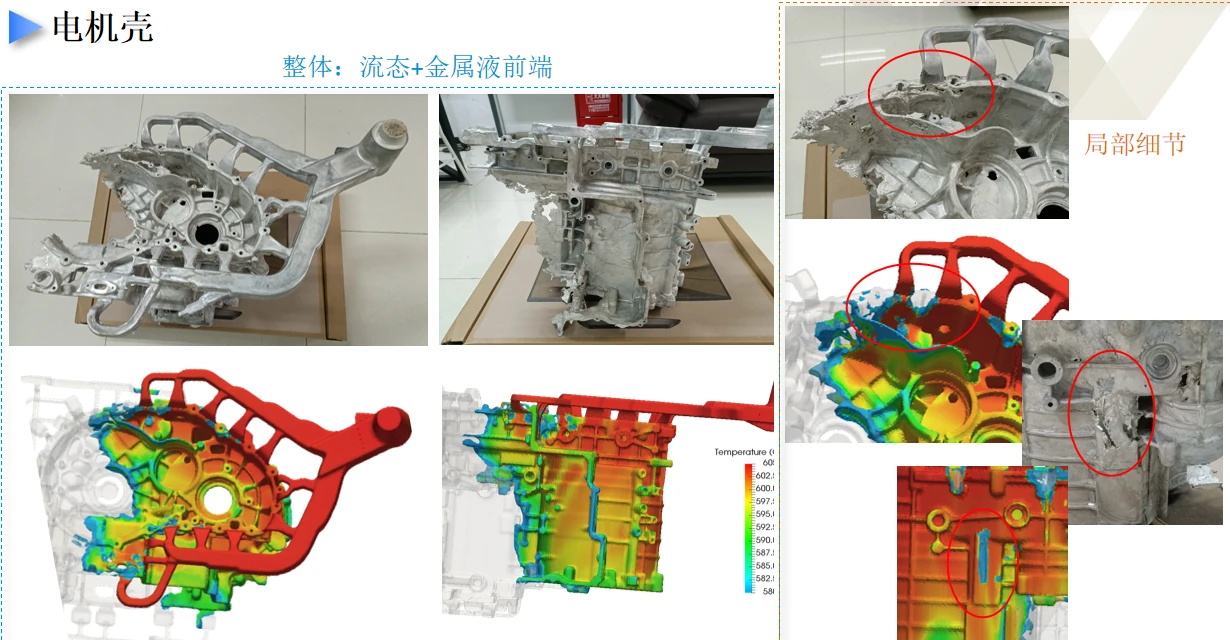
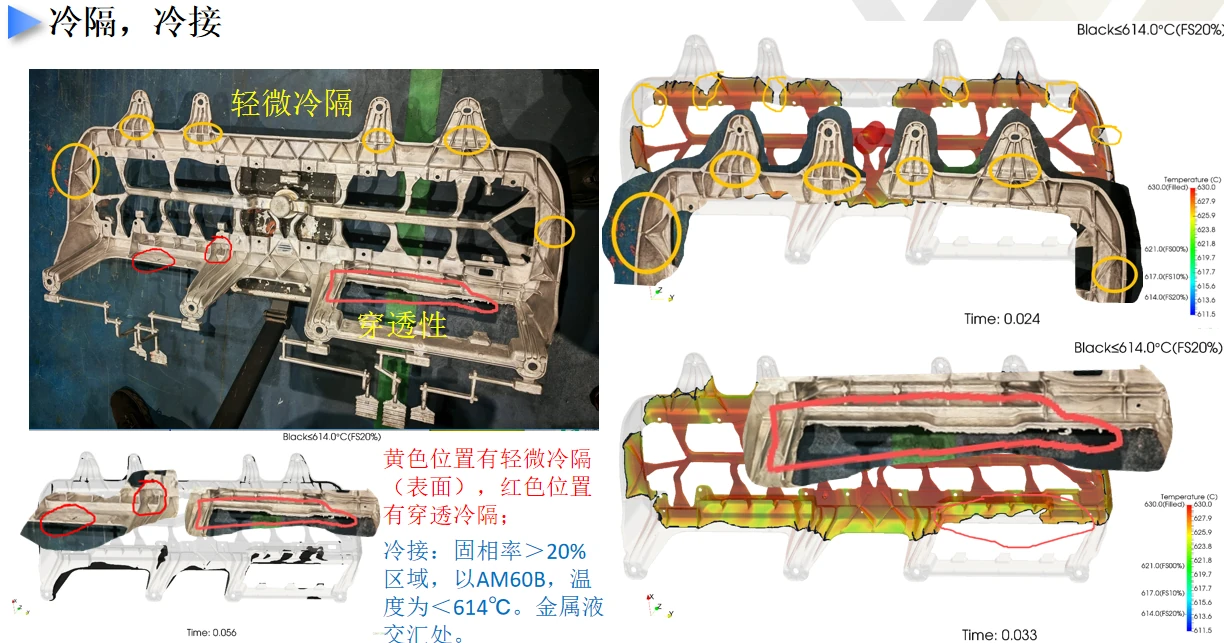
配合常见缺陷(充型不良、冷隔、卷气、缩孔)的模拟对比,可以在开模前判断工艺窗口是否成立。
以下为 Cast-Designer 在镁合金半固态领域的工业用户(据 C3P 项目清单)。
2 套
设备与工艺联合验证
覆盖博奥、南京云海
已储备软件
元胞自动机模拟凝固组织形貌,铸件全生命周期多尺度分析
查看 →考虑铸造缺陷的铸件性能全闭环模拟:从缺陷到性能
查看 →铸造设计 · 模拟 · 优化 —— 覆盖高压铸造、重力铸造与熔模铸造的一体化设计分析平台
查看 →压铸流道设计 · 工艺设计专家系统:浇注系统、PQ² 评估、Cast-Zone 分区与 QuickCAST 快速浇口评估
查看 →KBE 专家库驱动的流道系统与模板设计,支持 DISA 垂直流道
查看 →扣箱与辐射视角因子 · 组树设计 · 自动型壳网格 · 脱蜡分析
查看 →